


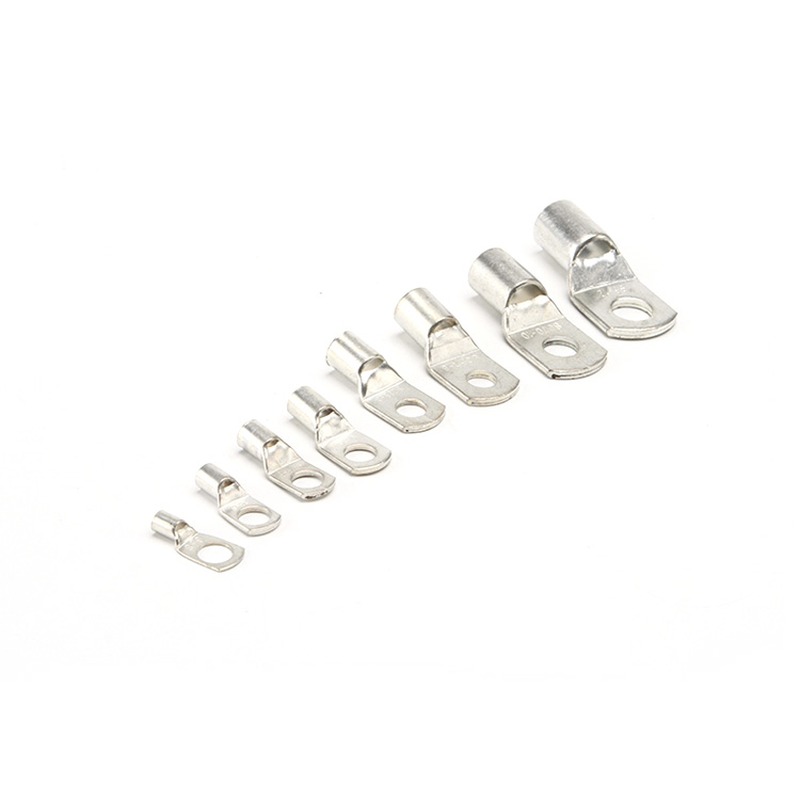
牢固的电气连接是任何安全可靠系统的基础,而铜接线端子是实现这种连接的关键部件。然而,即使是最高品质的端子,其表现也取决于安装水平。选错方法——或执行不当——会导致电阻升高、过热,最终系统失效。本指南对三种主要安装方法给出清晰全面的对比:压接、焊接与螺栓固定。通过了解每种方法所需的工具、工艺和理想应用,你可以确保项目中的每一处接线都牢固、耐用且安全。在恩威,我们不仅提供优质铜接线端子,还提供帮助你正确安装的专业知识。
在比较各种方法之前,有必要理解为什么接线点如此脆弱。松动或制作不良的连接会形成一个高电阻点。根据欧姆定律,电流通过时该电阻会产生热量。久而久之,这种热循环会进一步使连接劣化,导致氧化(尤其在铜中)、电阻升高、热量更多,最终拉弧或起火。正确的安装方法能形成永久、气密的连接,最大限度地增加导线与端子之间的表面接触,从而降低电阻并防止氧化。目标是让导线与端子如同一个单一连续的导体那样工作。

压接是专业应用中安装铜接线端子最广泛使用和推荐的方法。它使用经过校准的工具(压接钳)将端子压接筒围绕剥好的导线发生物理变形,形成冷焊。该工艺将材料压得非常紧密,从而排除空气和湿气,防止氧化。压接的主要优势在于其一致性、速度和可靠性——前提是使用正确的工具。它无需明火或加热,适用于广泛的线径范围,且连接对振动和温度循环具有很强的抵抗能力。使用与端子规定规格(通常有颜色编码)相匹配的工具模具,即可保证质量。
焊接使用熔点低于母材(铜端子与导线)的填充金属(焊料)来形成熔合的冶金结合。该工艺需要清洁表面、施加助焊剂、用喷枪或大功率烙铁加热端子至足以熔化焊料的温度,焊料随后流入并包裹导线线芯。操作得当时,焊接能形成出色的电气连接,完全包裹线芯,防止湿气侵入。然而,它对技能要求高且费时。主要缺点包括冷焊点(因热量不足而形成的薄弱、高阻连接)的风险、对导线绝缘造成热损伤的可能,以及焊料本身在振动下会蠕变并可能导致失效。如今在工业场合较少见,但仍用于电子和一些专业应用。
螺栓固定,即使用机械夹紧式端子,是通过一个或多个螺栓将剥好的导线端部固定在压板下或腔体内。该连接仅依靠机械力实现,不会使端子永久变形,也不会使材料熔合。这种方法在超大电缆中占主导(如配电、新能源逆变器或蓄电池组),因为在这些场合压接工具会变得过于庞大和昂贵。其关键优势是模块化与可调节性;连接可以拆卸以便维护或重新配置。关键因素是达到并保持正确的螺栓力矩,以确保足够的接触压力而不损伤导线。这类端子通常设有检查孔,用于确认导线插入到位。
下表提供直接对比,帮助你快速评估哪种方法符合你的项目需求。
| 方法 | 核心原理与工具 | 最适用/应用 | 主要优点 | 主要缺点 |
|---|---|---|---|---|
| 压接 | 通过压缩实现冷焊。工具:手动、液压或气动压接钳,配配套模具。 | 大多数专业与工业布线;控制柜、汽车、航空航天、中型电力电缆。 | 一致、可靠且快速。抗振动。形成气密密封。不对导线加热。 | 需要投资购置正确、经过校准的工具。不易在现场调整。 |
| 焊接 | 使用填充金属形成冶金结合。工具:烙铁、喷枪、助焊剂、焊料。 | 电子、小线径导线、古董修复,以及导线需要灌封的应用。 | 操作完美时导电性极佳。完全隔绝湿气。 | 依赖技能;有冷焊点风险。过程缓慢。热量可能损伤部件。焊料在振动下可能开裂。 |
| 螺栓固定 | 通过夹紧力施加机械压力。工具: 扳手/力矩扳手、螺丝刀。 | 大截面电力导线(如 4/0 AWG 及以上)、母排连接、蓄电池端子、模块化系统。 | 超大规格无需专用工具。可调节、可拆卸。目视检查方便。 | 需要精确力矩。若未正确拧紧/固定,振动下可能松动。设计通常更笨重。 |
遵循这一逻辑流程,为你的项目选择最优安装方法:
评估线径与项目规模:
小至中型电缆(最大约250 MCM/300mm²): 在速度、成本和可靠性之间取得平衡方面,压接几乎总是最佳选择。
超大电缆/大功率: 螺栓固定(机械式端子)是标准且最实用的方案。
小型电子与 DIY 维修: 焊接可能有效,但需要技巧;可考虑绝缘压接连接器作为更可靠的替代方案。
评估使用环境:
高振动(如车辆、机械): 压接或力矩正确的螺栓连接更优。避免焊接。
户外或腐蚀性环境: 压接能形成最佳密封。对于螺栓连接,应使用抗氧化膏和不锈钢五金件。
考虑你的工具、技能和未来需求:
你是否拥有适合该线径的校准压接钳?如果没有,螺栓端子可能更容易实现。
这是永久性安装还是将来可能需要检修的安装?螺栓连接具有可拆卸性。
对于绝大多数电气安装,专业标准强烈推荐,且往往要求采用规范执行的压接。
压接: 请始终使用与特定端子制造商和规格相匹配的工具与模具组。按端子数据表规定的精确长度剥线。进行拉脱测试以验证压接强度。
焊接: 使用专为电气作业设计的松香芯助焊剂。加热端子,而不是焊料。 焊料必须通过毛细作用流入接头,形成光亮、有光泽的表面——而不是暗淡、结块的“冷焊点”。
螺栓固定: 请始终使用力矩扳手,以达到制造商规定的力矩值。拧紧多个螺栓时采用星形(交叉)顺序。装配前在铜表面涂一薄层抗氧化膏。
为获得可靠、符合规范的结果,对于大多数电缆规格而言,压接是首选方法,其一致性和耐久性无与伦比。焊接是一项专业技能,最适合小规模电子应用;而螺栓固定对于大规模电力连接则不可或缺。你的选择应以线径、环境和可用工具为依据。如需完整的、与应用相匹配的铜接线端子选型及专业安装工具,欢迎访问恩威。联系我们的支持团队,获取专业指导,确保你的连接完美、安全、经久耐用。
问:我能先焊接端子再压接以获得额外保障吗?
答:一般不建议这样做。焊料会沿导线爬升,使其变脆,还可能妨碍压接形成合格的冷焊。请选择一种方法并正确执行。
问:用锤子和冲子来“压接”端子的做法可以接受吗?
答:不可以。这样会形成不可靠、不完整的连接,不符合任何专业或电气规范标准。请始终使用正确的校准压接工具。
问:应多久检查一次螺栓端子连接的力矩?
答:对于关键连接,建议在运行最初24–48小时后(经历温度循环后)进行一次力矩复检。后续检查应纳入常规预防性维护计划,尤其是在高振动环境中。
问:压接连接失效最常见的原因是什么?
答:为端子使用了尺寸或类型错误的压接工具/模具。这会导致压接不足(连接松动)或压接过度(可能使端子压接筒开裂)。
问:为什么在端子和安装建议方面信赖恩威?
答:恩威提供的端子经过精确设计,与标准专业工具兼容。我们的技术数据提供清晰的安装规范,我们的专家能引导你找到符合具体项目需求的正确产品和方法,确保安全与性能。


凭借丰富的经验、精湛的工艺和优质的客户服务,我们满足各种技术要求,以满足客户的需求,并获得了广泛的赞誉。
 Optimized by Seraphinite Accelerator


